
Avaldatud: 19. mai 2026
Autor: Yanwei Hu, Cymber Metali tehniline ekspert
Tere hommikust kõigile,
Yanwei Hu siin Cymber Metalist.
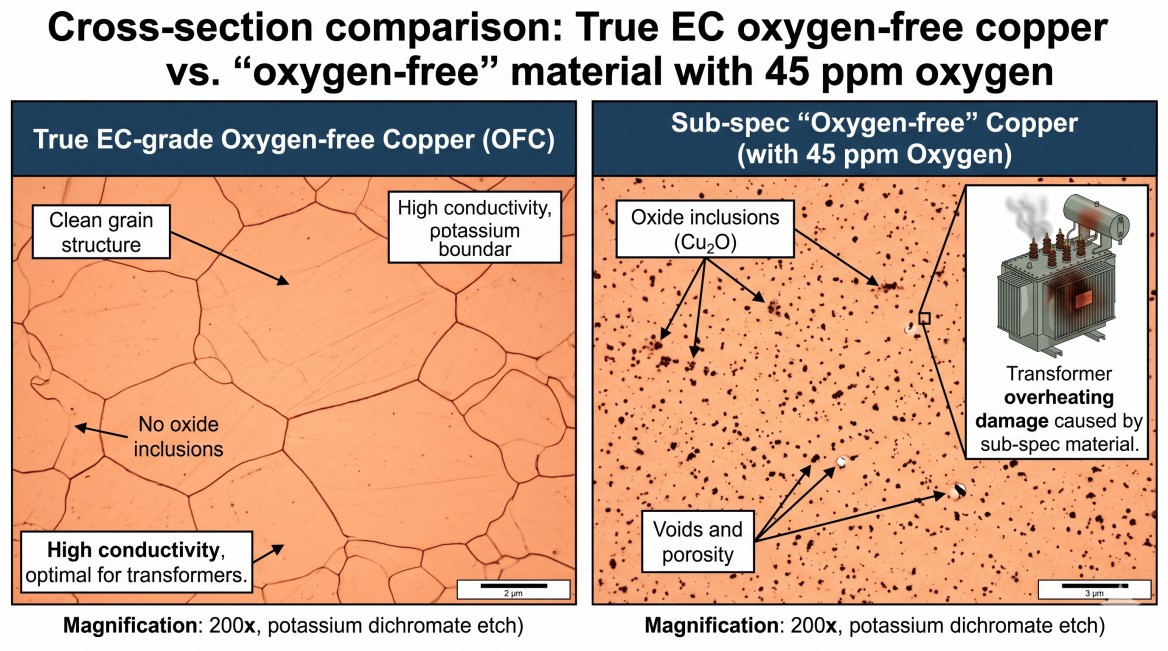
Eelmisel kuul helistas mulle Texase trafode tootja, kelle 35 kV seade töötas 18 °C kuumemalt, kui termiline mudel ennustas. Mähised nägid paberil ideaalsed välja – „EC-klassi hapnikuvaba vaskvarras, 100% IACS.“ Selgus, et materjalis oli 47 ppm hapnikku, mitte <10 ppm, nagu oli ette nähtud. Sellest ühest lisandist piisas, et efektiivne juhtivus langeks 3,5% ja muudaks 98% efektiivsusega trafo raha kulutavaks küttekehaks.
See pole 2026. aastal haruldane. Kuna vase hinnad kõiguvad metsikult ja elektriautode/taastuvenergia nõudlus neelab iga tonni kõrge puhtusastmega varusid, on tarnijate väidete ja tegelikkuse vahe suurem kui kunagi varem.
Täna selgitan teile täpselt, kuidas vältida trafo ülekuumenemist, mis on põhjustatud halvast vase hankimisest – tutvustan teile olulisi tegelikke spetsifikatsioone, 2026. aasta turu varjatud lõkse ja praktilist kontrollnimekirja, mida me tootmispõrandal kasutame enne, kui me oma süsteemi vastu võtame mis tahes EC-klassi hapnikuvaba vaskvarda või -riba.
Miks trafod üle kuumenevad — vaskühendus, mida enamik insenere kahe silma vahele jätab
Trafo efektiivsus on äärmiselt lihtne: iga 0,1% langus mähise juhtivuses maksab I²R kadude näol raha ja sunnib jahutussüsteemi rohkem töötama. Sagedustel 50–60 Hz ja suurel voolutihedusel tekitavad isegi väikesed takistuse suurenemised kuumenenud kohti, mis lühendavad isolatsiooni eluiga ja vallandavad enneaegse rikke.
EC-klassi hapnikuvaba vask (tavaliseltC10100 / C10200 / CW008A) on spetsifikatsioonis, kuna see tagab ≥100% IACS-i juhtivuse ja hapnikusisalduse alla 10 ppm. See kombinatsioon annab teile madalaima võimaliku takistuse ja parima vastupidavuse vesinikhaprusele kõvajoodisjootmise või lõõmutamise ajal.
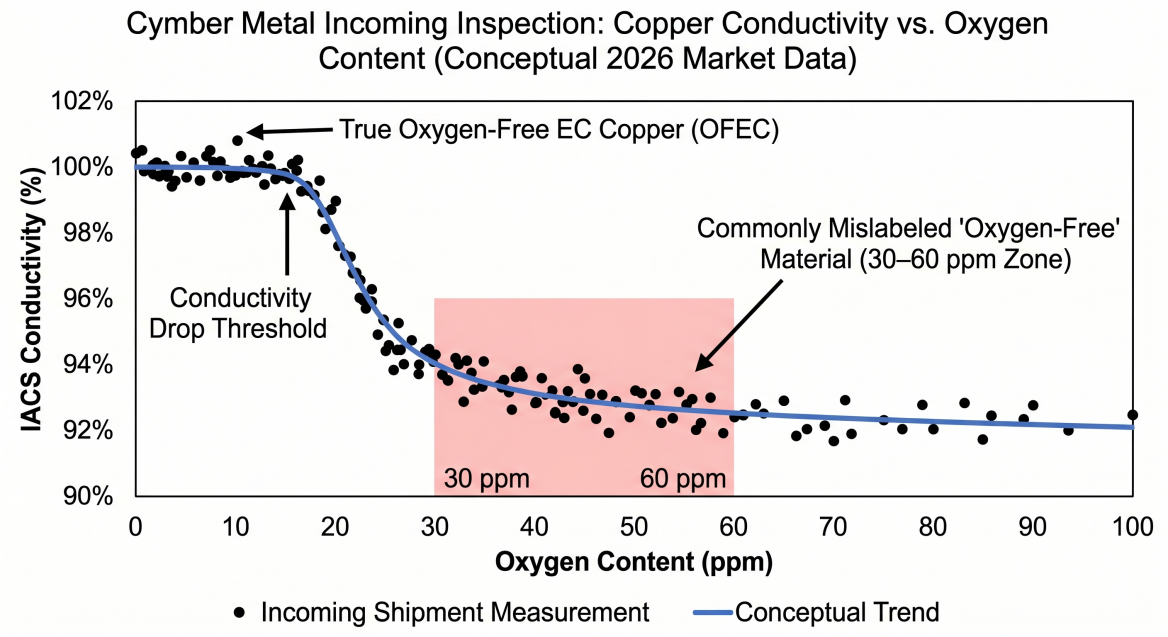
Kui hapnikusisaldus tõuseb üle 20–30 ppm, juhtub kaks asja:
- Juhtivus langeb (mõnikord 2–4%)
- Materjal muutub kõrgel temperatuuril töötlemise ajal gaasi tekkimisele kalduvaks, tekitades mikroskoopilisi tühimikke, mis toimivad pingekontsentraatoritena.
Oleme näinud, kuidas täiesti uued trafod on dielektrilisi teste 18 kuu pärast läbi kukkunud, kuna vaskribal olid nähtamatud hapnikurikkad tsoonid, mis koormuse all oksüdeerusid.
2026. aasta hankemaastik – miks „EC-klass” ei tähenda enam seda, mida see varem tähendas
Praegu põrkuvad kolm jõudu:
- Plahvatav nõudlusandmekeskuse trafodest, avamere tuuleenergia võimendusseadmetest ja elektriautode laadimistaristust.
- Tihe ja kõrge puhtusastmega katoodivarustus— vaid käputäis rafineerimistehaseid toodavad tõeliselt hapnikuvaba vase jaoks vajalikku 99,99% + katoodi.
- Spetsiifiline inflatsioon— mõned tehased märgistavad materjali „EC“ või „OF“ isegi siis, kui selle puhtusaste on 99,95% ja hapnikusisaldus 50–80 ppm.
Tulemus? Ostjad, kes varem usaldasid saeveski sertifikaati, saavad nüüd materjali, mis läbib küll visuaalse kontrolli, aga ei vasta kasutustingimustele.
Levinud 2026. aasta lõksud, mida me igal nädalal näeme:
- „Hapnikuvaba“ varras 30–60 ppm hapnikuga (juhtivus langeb 97–98%-ni IACS-ist)
- Poolkõva karastusriba müüakse tegelikult veerandkõvana, mis põhjustab kerimise ajal liigset tagasivetrumist
- Pinna oksüdeerumine või jääktõmbemäärdeaine, mis tekitab kokkupuutepunktides kuumi kohti
- Võltsitud või taaskasutatud sertifikaadid, mis ei vasta tegelikule kuumusele/partiile
- 8–12-nädalane tehase tarneaeg, kui ladu on tühi ja märgitud kui „laos olemas“.
-
Kuidas määrata ja kontrollida EC-klassi hapnikuvaba vaske aastal 2026
Enne ostutellimuse väljastamist kasutage täpselt seda kontroll-lehte:
- UNS-i tähistus: C10100(OFE) võiC10200(OF) – mitte üldnimetus „EÜ vask”
- Hapnikusisaldus≤10 ppm (küsige tegelikku katsearuannet, mitte ainult väidet „hapnikuvaba“)
- Juhtivus≥100% IACS temperatuuril 20 °C (või ≥58 MS/m)
- TemperamentMäärake täpne temperatuur (nt H00 vardale, H02 ribale) – vale temperatuur põhjustab mähise pingeprobleeme
- PindLäikiv, oksiidivaba, ilma tõmbemäärde jääkideta
- SertifitseerimineTäielik MTR + SGS partii test + kuumuse/partii jälgitavus
Enne 3200-tonnise laohoonesse jõudmist laseme iga saabuva partii läbi oma spektromeetri ja hapnikuanalüsaatori. Kui see ei vasta ülaltoodule, ei jõua see kunagi ühegi trafo kliendi tellimuseni.
Miks Cymber Metali integreeritud mudel mängu muudab?
Enamik turustajaid tegutseb endiselt mudeli „kataloog + tehasetellimus” alusel. Kui teil on järgmisel nädalal vaja 8 tonni 35 mm läbimõõduga C10100 varrast, pakuvad nad 6–10 nädalat.
Cymber Metal ehitas täiesti erineva infrastruktuuri:
- Isiklik omandus3200-tonnine kohapealne laduJiangyinis EC-klassi hapnikuvaba vaskvarda (6–120 mm), -riba (paksusega 0,1–6 mm) ja siiniprofiilide reaalajas inventuuriga
- CYMBER CNC mehaanika töökodamis suudab 3–7 päevaga toorvardast täppis-trafoklemmid, astmelülitid ja ühenduspadjad valmistada
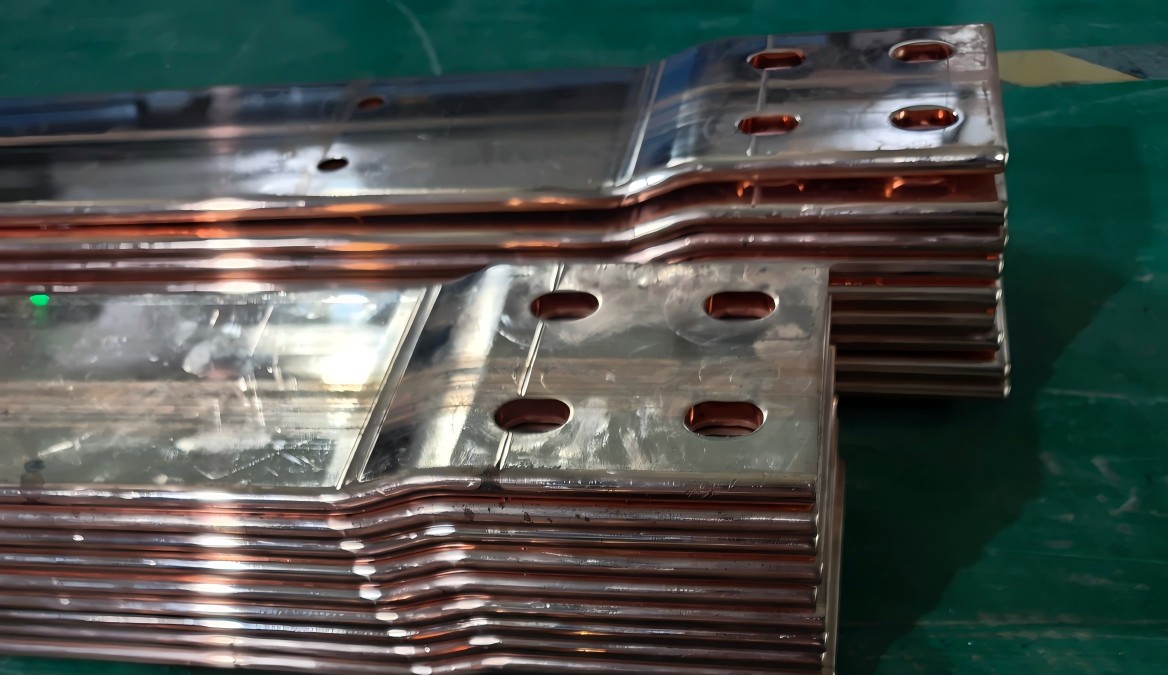
- CYMBERi siini valmistamise töökodamis laserlõikab, painutab, isoleerib ja monteerib trafo kokkupanekuks valmis terviklikke siinisüsteeme
Praeguse laoseisu ja strateegiliste lao asukohtadega saate tutvuda siin:CYMBERi valmis laod
Ja vaadake, kuidas me sellest materjalist valmis trafokomponente valmistame:CYMBER CNC mehaanika töökoda
Eelmisel kvartalil tarnisime kolmele Euroopa trafotehasele 42 tonni kontrollitud C10100 varrast ja riba keskmise 9 kalendripäeva pikkuse tarneajaga – sealhulgas täielik MTR, SGS aruanne ja eritellimusel lõigatud pikkused. Üks klient ütles meile, et ta vältis 180 000 euro suurust trahvi, kuna meil oli tehases täpselt vajalik karastus ja läbimõõt olemas, kui nende eelmine tarnija 11 nädalat hiljaks jäi.
-
Praktiline otsustusraamistik — EC vask trafode jaoks
Taotlus Soovitatav vorm Lukustatavad võtmespetsifikatsioonid Levinud viga, mida tuleks vältida Kõrgepingemähis (35–220 kV) Hapnikuvaba varras (C10100) ≤8 ppm O₂, H00 temper, ≥100 % IACS Vastuvõetav 20–30 ppm „hapnikuvaba” LV-siin ja ühendused Hapnikuvaba testriba (C10200) Läikiv pind, H02 temperatuur Jäänud määrdeaine põhjustab kuumenemiskohti Kraanilüliti ja klemmid Vardast freesitud Täielik jälgitavus + SGS partii test Ainult saeveski sertifikaadi kasutamine Remont / moderniseerimine Laost mõõtu lõigatud Sama kuumus/partii mis originaalil Erinevate kuumuste segamine ühes mähises Lõppmõtted
Trafo ülekuumenemine algab peaaegu alati ammu enne tehasest lahkumist – see saab alguse hetkel, kui keegi võtab vastu vase, mis paberil näeb hea välja, aga ei ole õiges võres.
2026. aastal on võitjateks insenerid, kes lõpetavad „EC-klassi hapnikuvaba” kohtlemise turundusfraasina ja hakkavad seda käsitlema mõõdetava ja kontrollitava spetsifikatsioonina – ning kes teevad koostööd tarnijaga, kellel on tegelikult materjal, mitte ainult lubadus.
Cymber Metali mudel – sügav laoseis + integreeritud CNC ja siinide tootmine + täielik jälgitavus – loodi just selleks hetkeks. Kui teie tootmisgraafik ei suuda taluda veel kaheksanädalast ooteaega või kui 3% juhtivuse puudujääk maksab teile trafo eluea jooksul sadu tuhandeid energiakadusid, oleme partner, kes suudab ehtsa ja kontrollitud EC-klassi hapnikuvaba vase laopõrandalt teie laadimisdokki transportida päevade, mitte kuude jooksul.
Kas oled valmis lõpetama oletamise ja hakkama enesekindlalt täpsustama?
Saatke meile oma trafo joonis, vajalik UNS klass, temperatuur ja kogus. Kinnitame füüsilise laoseisu, hapnikutesti tulemused ja kindla tarnekuupäeva ühe vastusega.
-
Võtke meiega ühendust, et saada kohest laoseisu ja töötlemistuge
Postituse aeg: 19. mai 2026