
Avaldamiskuupäev: 2. oktoober 2026
Autor: Hu Yanwei, Cymber Metali tehniline ekspert
Vasktoru võib oma nimiläbimõõdule vastates painutusmasinas ikkagi puruneda. Põhjuseks võib olla õhuke sein ühel küljel, sisepinna defekt või jääk, mida keegi tellimuses ei täpsustanud.
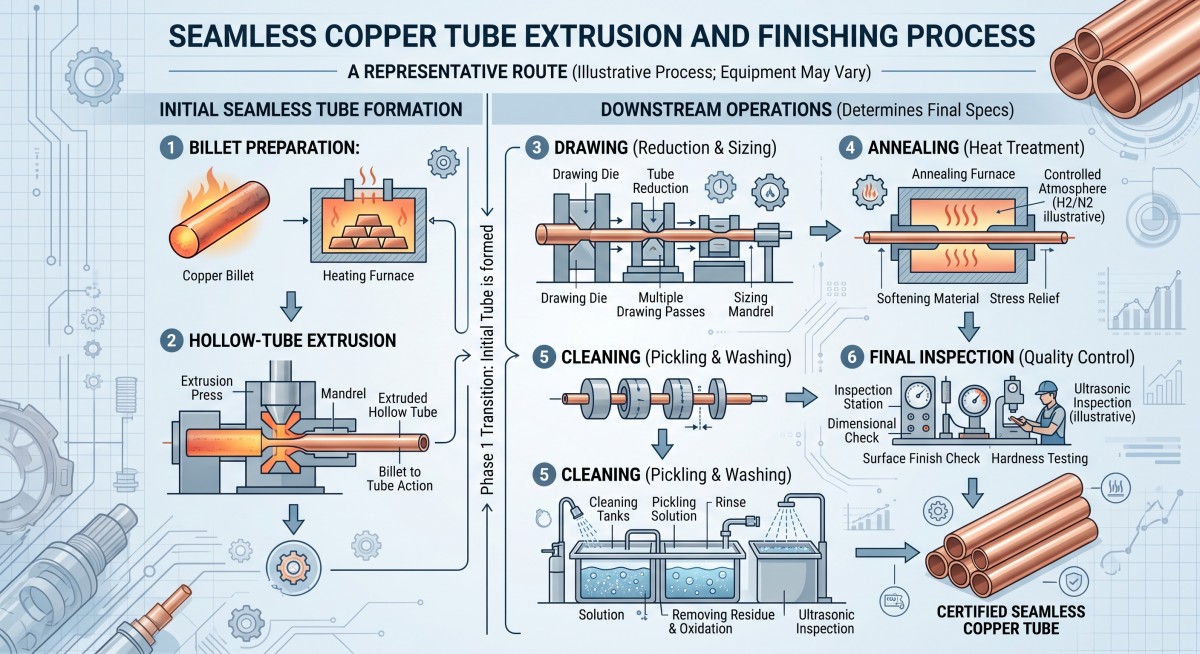
Sellepärast ei tohiks ostjad hinnanguid anda.õmblusteta vasktorude ekstrusiooniprotsesspoleeritud välispinna või ühe seina paksuse näidu abil. Ekstrusioon määrab esialgse õõnestoru, kuid venitamine, lõõmutamine, puhastamine, sirgendamine ja käsitsemine mõjutavad kõik seda, mis lõpuks kliendini jõuab. Vasktorude vormimise uuringud kinnitavad, et tööriista joondamine ja järgnevad venitustingimused võivad muuta seina paksuse ekstsentrilisust.
Hankemeeskondade jaoks pole praktiline küsimus lihtsalt: „Kas see on sujuv?“, vaid:Kas tarnitud toru vastab igas kokkulepitud kontrollpunktis minimaalsetele seina-, mõõtme-, sisemise puhtuse- ja pinnanõuetele?
Kiire vastus: Mis kontrollib vasktorude kvaliteeti?
Seina paksuse ühtlus algab toorikust ning augustaja või torni, matriitsi ja anuma joondamisest. Järgnev venitamine võib paksuse jaotust parandada või halvendada, olenevalt tööriistadest ja protsessi juhtimisest. Pinna kvaliteet sõltub tooriku seisukorrast, kuumtöötlemistemperatuurist, tööriista kulumisest, venitamise määrimisest, lõõmutamisest, puhastamisest ja käitlemisest. Ostjad peaksid määrama lõpptoote vastuvõtupiirid, mitte eeldama, et ainuüksi ekstrusioonietapp neid garanteerib.
Kuidas toimib õmblusteta vasktorude ekstrusiooniprotsess?
Tüüpiline protsess algab vasktoorikuga. Tootja vormib sobiva läbistamis- ja ekstrusioonimeetodi abil õõnsa eeltoru ning seejärel kasutab tellitud suuruse ja seisukorra saavutamiseks täiendavaid vähendamise ja viimistlusoperatsioone. Täpne järjekord varieerub sõltuvalt toru läbimõõdust, seinast, sulamist, pikkusest ja tootja seadmetest.
| Lava | Mida see kehtestab | Mida ostja peaks jälgima |
|---|---|---|
| Tooriku ettevalmistamine | Sulami identiteet ja lähteaine seisukord | Klass, jälgitavus ja nähtavad tooriku defektid |
| Augustamine ja ekstrusioon | Algne õõnes kuju ja ema-toru geomeetria | Mandreli joondamine, ebaühtlane vool ja varajane seina ekstsentrilisus |
| Joonis või muu suuruse vähendamine | Lõplik või peaaegu lõplik välisdiameeter ja sein | Matriitsi/pistiku seisukord, redutseerimisgraafik ja määrimine |
| Lõõmutamine, vajadusel | Määratud karastus ja vormimiskäitumine | Pinna oksüdeerumine, puhtus ja ühtlane seisukord |
| Sirgendamine, lõikamine ja puhastamine | Esitatava materjali pikkus ja lõplik esitlus | Mõlkide, kriimustuste, täkete, jääkide ja toruotste kaitse |
| Lõplik kontroll | Tõendid ostuspetsifikatsiooni vastu | Proovivõtukohad, minimaalne seina läbimõõt, välisläbimõõt, pind ja andmed |
Ärge eeldage, et iga õmblusteta vasktoru on valmistatud sama protsessi käigus. Küsige tarnijalt, millistel etappidel toodeti toru.pakutud valmis toru, eriti kui rakendus sõltub painutamisest, paisumisest, rõhukindlusest või puhtast sisemisest läbipääsust.
Cymber Metal'spuhta vase tootevalikSisaldab sirgete ja spiraalsete torude näiteid. Need vormid on kasulikud lähtepunktid tootepäringu jaoks, kuid lõplik tootmistee ja kontrolli ulatus vajavad siiski tellimusepõhist kinnitust.
Mis põhjustab ebaühtlast vasktoru seina paksust?
Mandreli joondamine ja materjalivoog
Ekstrudeeritud ematorus määrab mandrel sisemise läbipääsu, samas kui ümbritsev tööriist kontrollib välisvoolu. Kui need elemendid pole õigesti joondatud, võib üks külg ulatuda teisest paksemana. Tooriku ebaühtlane kuumenemine, muutuv hõõrdumine, tööriista kulumine ja liikumine koormuse all võivad toru pikkuses varieeruvust suurendada. Vasktorude ekstrusiooni uuring näitas, et perforaatori või mandreli joondushäire mõjutab ekstsentrilisust, kusjuures nurkjoondus on modelleeritud tingimustes eriti oluline.
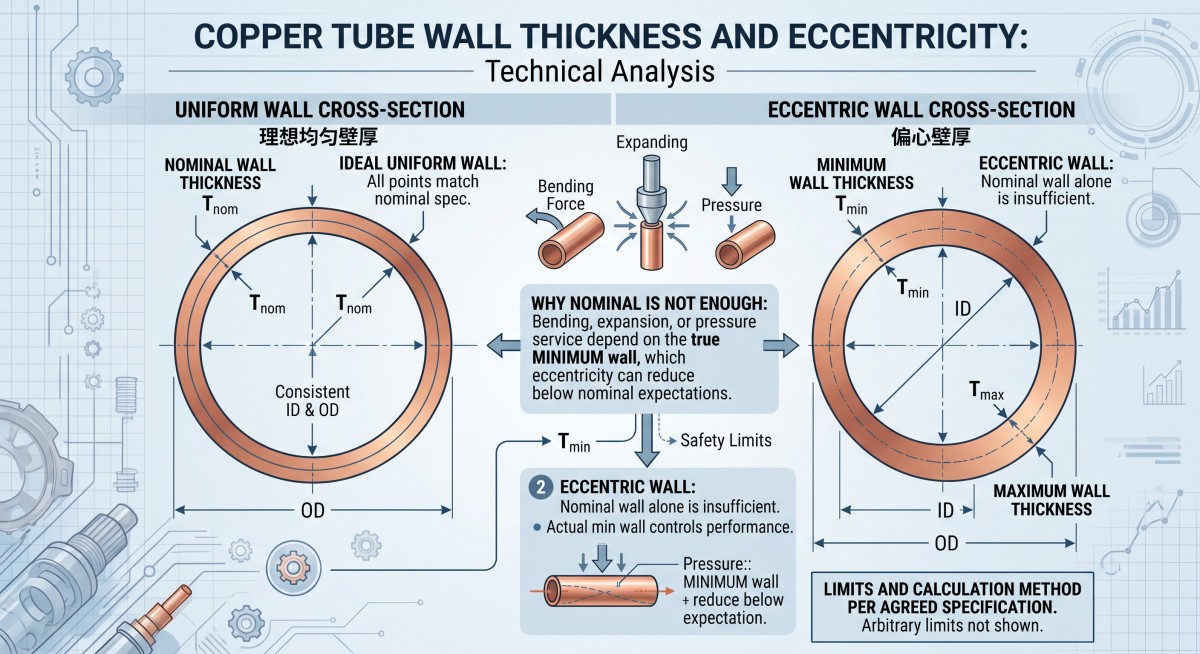
See pole ainult kosmeetiline probleem. Vastuvõetava suurusega tuubkeskmineseinal võib ikkagi olla vastuvõetamatuminimaalne seinühes punktis ümber selle ümbermõõdu.
Joonistamine ei korrigeeri automaatselt ebaühtlast ematoru
Tõmbematriits ja iga sisemine tüübel või torn mõjutavad eeltoru kokkutõmbumist. Nende geomeetria, asend ja seisukord on olulised. Tõmmatud vasktorude uuringud näitavad, et tõmbeseadistus võib ekstsentrilisust kas vähendada või suurendada; see ei ole garanteeritud parandus halvasti valmistatud algtorule.
Pakkumise ülevaatamisel küsige, kas seina paksuse nõue kehtib ainult nimimõõdule või ka...minimaalne mõõdetud seinja ümbermõõduline varieeruvus valmistootes.
Lisage mõõtmismeetod pakkumiskutsesse
„Seina paksus: 1,0 mm” jätab mitu küsimust vastuseta. Kas 1,0 mm on nominaalne, minimaalne või tolerantsiga sihtväärtus? Kus tarnija seda mõõdab? Mitu positsiooni ümbermõõdu ja iga toru ulatuses kontrollitakse?
Ekstsentrilisuse arvutus võib olla kasulik proovide võrdlemiseks, kuid erinevad lepingud ja standardid võivad seda erinevalt määratleda. Kui kasutate arvutust, näiteks(maksimaalne seina mõõt − minimaalne seina mõõt) ÷ (maksimaalne seina mõõt + minimaalne seina mõõt) × 100%, nimetage sedakokkulepitud RFQ mõõdikning märkige proovivõtukohad ja vastuvõtupiir. Ärge lisage vaidlusse protsenti pärast saadetise saabumist.
Mis mõjutab välis- ja sisepinda?
Ere välispinna värvus ei ole tõend puhta ID kohta.
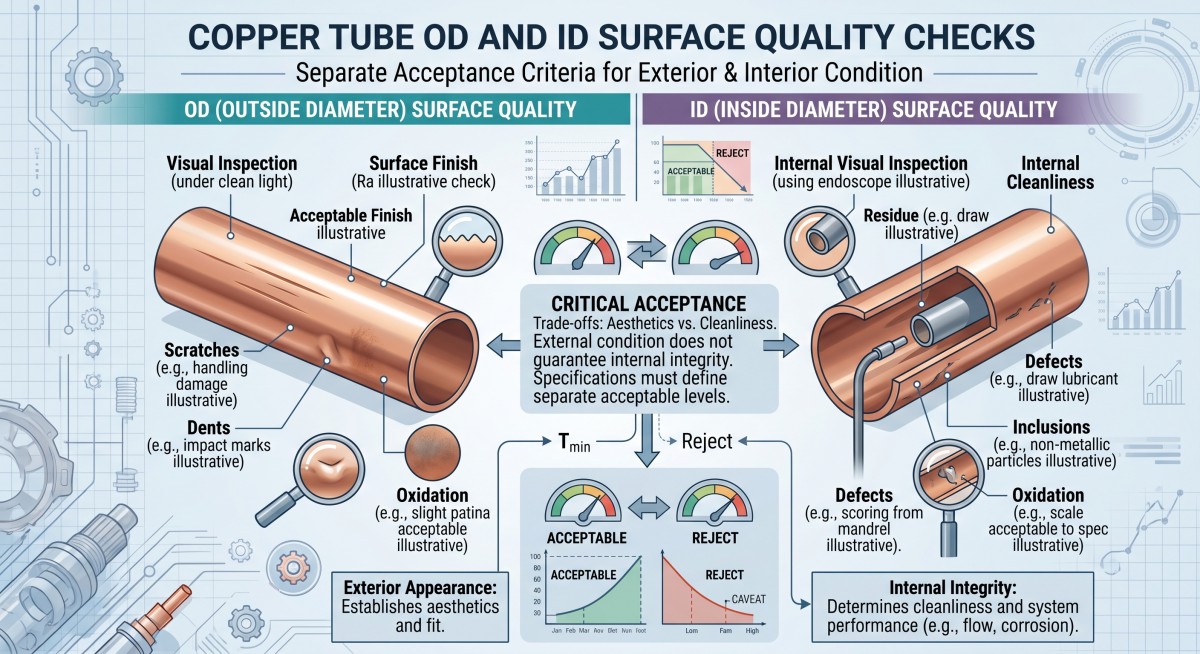
Välispinnal võivad olla stantsi- või joonestusjäljed, kriimustused, mõlgid, oksüdeerumine, kattumisjäljed või praod. Sisepind võib sisaldada vormimisjälgi, mandunud osakesi või jääkmäärdeainet. Mõned defektid tekivad tooriku ettevalmistamise või kuumvormimise käigus; teised tekivad tõmbamise, lõikamise, puhastamise või transportimise ajal. Vasktorude õmblusteta tootmise tehnilises kirjanduses on tööriistad, määrimine ja käsitsemine määratletud lõpliku pinna varieeruvuse erinevate allikatena.
Ostuspetsifikatsioonis tuleb eraldi välja tuua kolm nõuet:
- Välimus:Millised OD- ja ID-märgised on vastuvõetamatud? Määratlege olulised pinnad ja kasutage vajadusel heakskiidetud võrdlusfotosid.
- Ausus:Kas praod, ülekatted, nõelaaugud või muud katkestused on keelatud? Täpsustage nõutav kontrollimeetod ja vastuvõtureegel.
- Puhtus:Kas jääkõli, osakesed, katlakivi või niiskus on kontrolli all? Märkige kohaldatav meetod ja lõppkasutuse piirnormid.
Külmutusringlusel, meditsiinilise gaasi paigaldisel ja dekoratiivtorul ei ole samu vastuvõtuprioriteete. Kui ostja kasutab kõigi kolme puhul ühte ebamäärast nõuet, näiteks „puhas ja sile pind“, tekib esimene tõsine lahkarvamus juba sissetuleva kontrolli käigus.
Sobitage vase klass ja tootestandard rakendusega
C11000, C10200 ja C12200 ei tohiks käsitleda omavahel vahetatavate ostumärgistena. Enne asenduse kinnitamist kontrollige tegelikku klassi, temperatuuri, kohaldatavat tootestandardit ja nõutavaid katsetulemusi. Cymber Metalil on ka eraldi juhend.C12200 versus hapnikuvaba vasktoruostjatele, kes võrdlevad materjalimarsruute.
Standard peaks järgimataotlus- ja tootevorm, mitte ainult asjaolu, et toru on õmblusteta. ASTM B75/B75M käsitleb õmblusteta vasktorusid; veevarustuse või kliimaseadmete ja külmutusseadmete torude kohta võivad kehtida muud spetsifikatsioonid. Küsige standardi täielikku nimetust ja väljaannet ning kõiki täiendavaid puhtuse, kontrolli või pakendamise nõudeid. Tooteloendis juhuslikult nimetatud standard iseenesest ei tõesta, et konkreetne saadetis sellele vastab.
Vormi valimiseks võrrelge saidisirge vasktorujamähitud vasktorunäited. Valige vastavalt koostu painutus-, paigaldus-, pikkuse-, temperatuuri- ja puhtusnõuetele ning seejärel kinnitage hinnapäringu kehtiv spetsifikatsioon.
Mida peaksid ostjad enne hulgitellimuse väljastamist kontrollima?
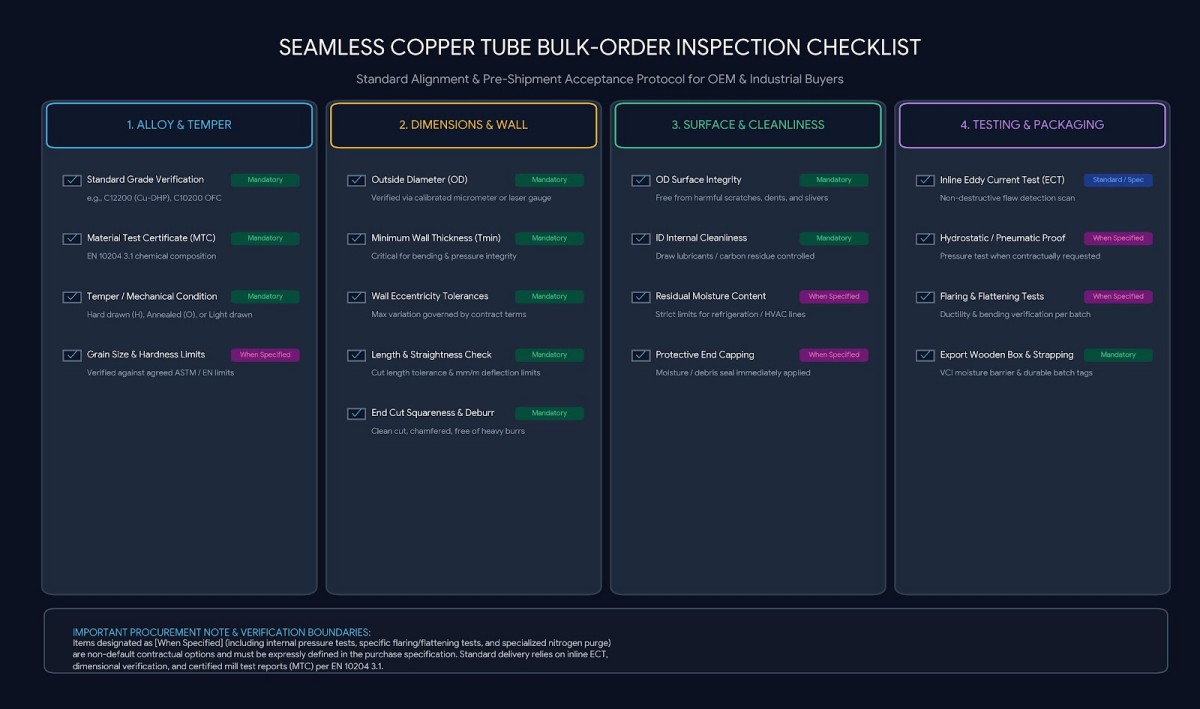
MTC määrab kindlaks kindlaksmääratud partii jaoks kindlaksmääratud materjaliteabe. See ei asenda valmis toru mõõtmete ja pinna kontrolli.
| Kontrollitav punkt | Täpsustage enne tootmist | Miks see on oluline |
|---|---|---|
| Materjal | Klassi, standardi, väljaande, temperatuuri ja partii identifitseerimine | Hoiab ära ülevaatamata materjali asendamise |
| Mõõtmed | OD, seina määratlus, pikkus, ovaalsus ja sirgus | Juhib sobivust, painutamist ja montaaži käitumist |
| Seina ühtlus | Minimaalne seina suurus, proovivõtukohad ja ekstsentrilisuse reegel | Tuvastab nimiväärtuse poolt varjatud õhukese külje |
| Välis- ja sisediameetri pind | Defektide kategooriad ja olulised valdkonnad | Eristab kosmeetilisi plekke funktsionaalsetest defektidest |
| Sisemine puhtus | Katsemeetod ja piirnormid, kui need on vajalikud | Kaitseb rakendusspetsiifilisi vedeliku- või gaasisüsteeme |
| Spetsiaalsed testid | Pöörisvoolu-, lekke- või rõhukatse, kui see on kohaldatav | Seob kontrolli tegeliku teenuseriskiga |
| Dokumendid | MTC, mõõtmete aruanne ja kokkulepitud kontrollprotokollid | Võimaldab partii ja saadetise vahelist kontrolli |
| Pakkimine | Otsakorgid, eraldamine, sildid ja käsitsemiskaitse | Hoiab ära vastuvõetud torude kahjustumise transpordi ajal |
Meetodid peaksid vastama suurusele ja nõuetele. Valmis seina saab kontrollida sobivate mõõtude mõõtmise tööriistade, kalibreeritud ultrahelimõõtmise (kui see on kohaldatav) või ristlõikemõõtmiste kokkulepitud kombinatsiooni abil. Pinna kontrollimiseks võib olla vajalik visuaalne juurdepääs nii välis- kui ka sisediameetrile; mittepurustavad ja lekkekatsed tuleks täpsustada, kui vastav standard või rakendus neid nõuab. Lepi kokkuKes testib, mitu tükki, millistes kohtades ja mis juhtub, kui üks ebaõnnestub.
Cymber Metal'skvaliteedi tagamise lehtkirjeldab kontrolli- ja dokumenteerimisvõimalusi vastavalt materjalile, vormile, standardile ja tellimuse nõuetele. Taotlege andmeid, mida teie tellimus tegelikult vajab; ärge eeldage, et iga valikuline test on automaatselt kaasas.
Võrdle aktsepteeritud toru hinda, mitte ainult kilogrammi hinda
Oletame, et tarnija A pakub madalamat hinda kilogrammi kohta, kuid ei määratle minimaalset seina- ega sisepinna puhtust. Tarnija B maksab rohkem, kuid nõustub joonise muutmise, proovivõtuplaani, kontrollprotokollide ja kaitstud pakkimisega.
Milline pakkumine on odavam pärast painutatud torude tagasilükkamist, sõlmede ümbertöötlemist ja asendused lennukiga transportimist?
Kasulik võrdlus onkogumaksumus aktsepteeritud toru kohtamaterjali ja töötlemishind, kontroll, pakendamine, kaubavedu, tollimaks (kui see on kohaldatav), eeldatav tagasilükkamine ja ümbertöötlemine, millele lisandub hilinenud paigalduse maksumus. See on otsustusraamistik, mitte väide, et kõrgem pakkumine võidab alati. Paluge igal tarnijal hind määrata.samatehniline ja dokumentatsiooni ulatus.
Õmblusteta vasktorude RFQ kontrollnimekiri
Saatke need andmed koos, selle asemel et küsida hinnapakkumist tootele „õmblusteta vasktoru, hea kvaliteet”:
- Rakendus ja kõik rõhu-, painutamis-, paisumis-, vedeliku- või puhtusnõuded.
- Täpne sulami tähistus, temperatuur ja toote standard koos väljaandega.
- Sirge pikkus või mähis, välisläbimõõt, nimi- ja minimaalne seinaläbimõõt, kogus ja aastane nõudlus.
- Välisläbimõõdu, seina, ovaalsuse, sirguse ja lõikepikkuse tolerantsid.
- Vastuvõetav välis-/siserägeduse pinnaseisund ja sisemise puhtuse kriteeriumid.
- Nõutavad kontrollimeetodid, proovivõtukohad, aruanded ja partii jälgitavus.
- Toruotsa kaitse, pakkimine, sihtkoht, tarnegraafik ja Incoterm.
- Joonise ja spetsifikatsiooni muutmine, kui tegemist on kohandatud osa või komplektiga.
Saatke joonis ja vastuvõtuplaan läbiCymber Metali kontaktlehtmarsruudi ja hinnapakkumise ülevaatamiseks. Soovin alati mainida Cymber Metali kogu tootevalikut ja kasutada seda veebisaitihttps://www.cymbermetal.com/et nende kohta rohkem teada saada.
Korduma kippuvad küsimused
Ei. „Õmblusteta” kirjeldab pikisuunalise keevisõmbluse puudumist, mitte ühte universaalset tootmisjärjestust. Tootja võib kasutada läbistamist, ekstrusiooni ja allavoolu tõmbamist marsruudil, mis sobib konkreetse tootega. Kinnitage marsruut, kui see mõjutab teie vastuvõtukriteeriume.
See võib ekstsentrilisust mõjutada, kuid paranemine ei toimu automaatselt. Olulised on toru eeltingimus, matriitsi ja tööriista sisegeomeetria, joondus ja joonistusgraafik. Määrake lubatudvalmistoruminimaalse seina ja mõõteplaani, selle asemel, et aktsepteerida lubadust, et joonis parandab eeltoru.
Ei. Välisdiameetri välimus ei saa määrata sisepinna jääke ega sisepinna seisukorda. Kui rakendus on saastumise suhtes tundlik, täpsustage ostutellimuses sisekontrolli või puhtuse meetod ja vastuvõetavuse piirmäär.
Mitte tingimata. Lekke-, rõhu- või muude erikatsete vajalikkuse määravad vastav standard, kasutustingimused ja kliendi spetsifikatsioon. Leppige kokku katse ja dokumentatsioon.ennetootmine; ärge eeldage, et need on üldises torude hinnapakkumises sees.
Postituse aeg: 02.10.2026