
Avaldamiskuupäev: 9. august 2026
Autor: Hu Yanwei, Cymber Metali tehniline ekspert
Ereda hõbedase varda ostmine ja selle nimetamine "merekvaliteediliseks" on see, kuidas odavast kattest saab kallis sulgemisvahend.
Hinnapäring, mis sisaldab ainult „nikeldatud vaskvarda, 10 mikronit”, jätab rasked otsused tarnija hooleks. Kas 10 mikronit on keskmine või minimaalne kohalik paksus? Kas lõigatud otsad on kaetud? Kas sade on elektrolüütiliselt nikkel või elektrolüüsivaba nikkel-fosfor? Kas varras asub kuivas jaotuskilbis, puutub kokku soolase kondensatsiooniga masinaruumis või jääb voolavasse mereveesse?
Need pole tühised detailid. Madal hinnapakkumine võib varjata õhukesi alasid kinnituspunktide lähedal, katmata otsi, halba nakkumist, mõõtmete kasvu ja soolalahuse pihustamisega seotud aruandeid ilma vastuvõtukriteeriumideta. Ostja säästab sente kilogrammi kohta ja maksab seejärel tagasilükatud sõlmede, ümberkatetamise, anuma hilinemise või hädaolukorras asendamise eest.
Cymber Metali kontrollitud tootekogu sisaldabnikliga kaetud vaskvarras merekasutusekskui kommertstoote teed. See juhend käsitleb inseneriküsimusi, mis tuleks lahendada enne, kui ostja käsitleb tootekirjeldust täieliku spetsifikatsioonina.
Kiire vastus: Kas nikeldatud vaskvarras sobib merel kasutamiseks?
Nikeldatud vaskvarras võib sobida mereelektriseadmete osade jaoks, kui suure juhtivusega vasksüdamik vajab kaitset niiske, soolase õhu, kondensatsiooni või vahelduva pritsme eest. See ei ole automaatselt õige materjal pidevaks merevee all kasutamiseks. Sobivus sõltub vase klassist, nikli ladestumise tüübist, minimaalsest lokaalsest paksusest, otste ja töödeldud osade katvusest, adhesioonist, poorsusest, kontakti konstruktsioonist ja tegeliku kokkupuutega sobivast katseplaanist.
See erinevus on oluline. Nikkelkate on pinnabarjäär. Kupronikkel ja nikkelalumiiniumpronks on läbilõikelised sulamid. Katte kahjustamisel paljastub aluspind; läbilõikelise sulami freesimisel jääb korrosioonikindel keemiline koostis alles.
Alusta mere kokkupuutest, mitte lõpust
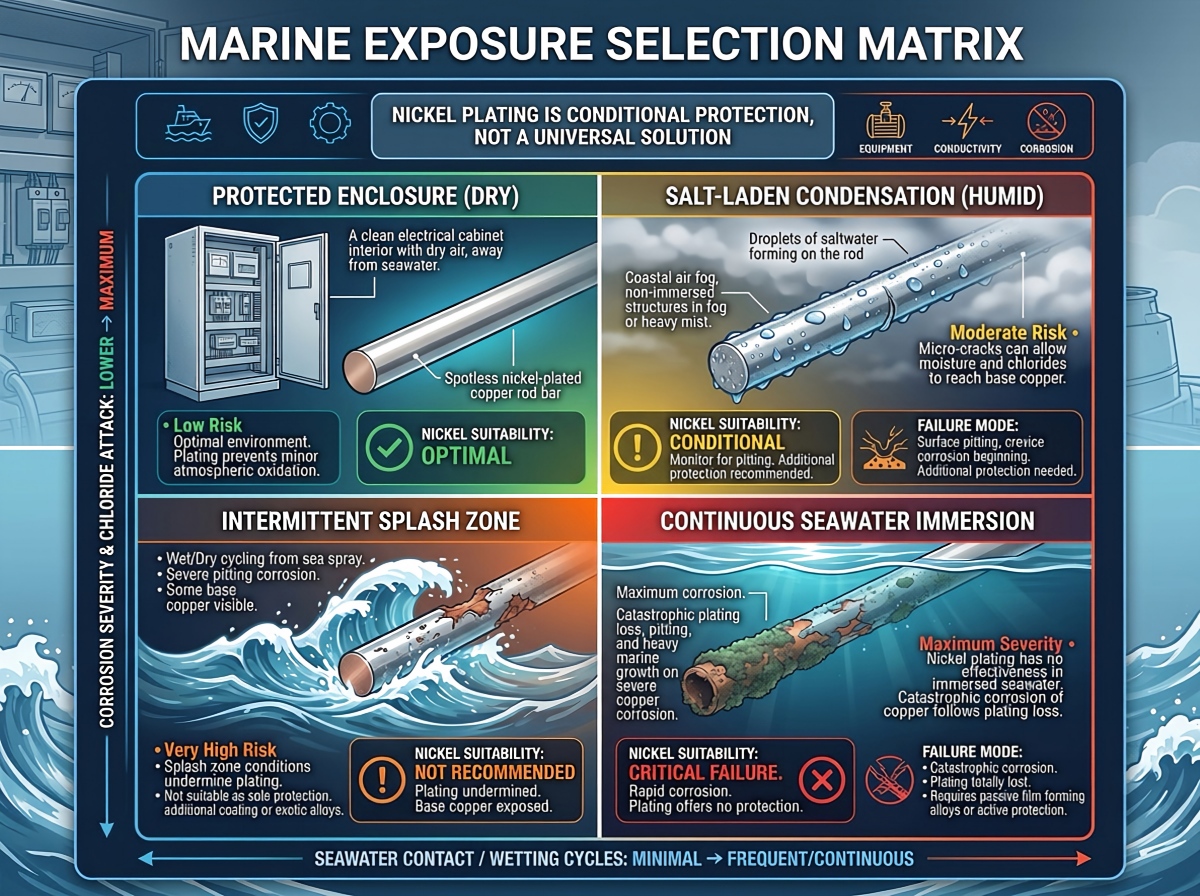
„Merekasutus” on ostutellimuse jaoks liiga ebamäärane. IP-kaitseklassiga elektrikilbis olev varras ei puutu kokku sama rikkerežiimiga kui pritsmeveetsoonis olev voolu kandev osa ja kumbagi ei tohiks määratleda nagu šahti pidevas merevees.
| Kokkupuutetingimused | Nikeldatud vaskvarras | Peamine ülevaatamise risk | Parem küsimus RFQ jaoks |
|---|---|---|---|
| Kuiv või kliimaga kontrollitud ruumis | Sageli praktiline valik | Käitlemiskahjustused, kontakttakistus ja ebavajalikud kattekulud | Milline temperatuur, voolutugevus ja vuukide disain kehtivad? |
| Kõrge õhuniiskus või soolane kondensatsioon | Sageli tasub hinnata | Poorid, õhukesed laigud, praod ja katmata lõikeotsad | Kas on olemas kondensaadi äravool ja määratletud korrosioonitest? |
| Vahelduv prits või tekiäärne atmosfäär | Tingimuslik | Kulumine, servakahjustused, kloriidide peetus ja galvaaniline interaktsioon | Milline on pritsimissagedus, puhastustsükkel ja metallkatte sobivus? |
| Pidev seisev merevesi | Pole vaikevalik | Kattedefektid, pragude kahjustus ja keeruline välikontroll | Kas peaks hoopis kasutama läbisulamist korrosioonilahust? |
| Voolav merevesi või erosiooni-korrosiooniteenus | Tavaliselt nõuab veel üks materjali ülevaatamine | Katte kulumine, kokkupõrge ja avatud aluspind | Millised kiirused, temperatuurid, rõhud ja tahkete ainete sisaldused kehtivad? |
Kui peamine nõue on elektrijuhtivus, võib olla mõttekas kasutada kõrge juhtivusega kaetud vasksüdamikku. Kui peamine nõue on pikaajaline mereveekindlus, siis võrrelge...kupronikli tootedjavase-nikli sulamid mere- ja avamereteenuste jaoksenne joonise lukustamist. Nikkeldamine ja vase-nikli sulam ei ole omavahel asendatavad kirjeldused.
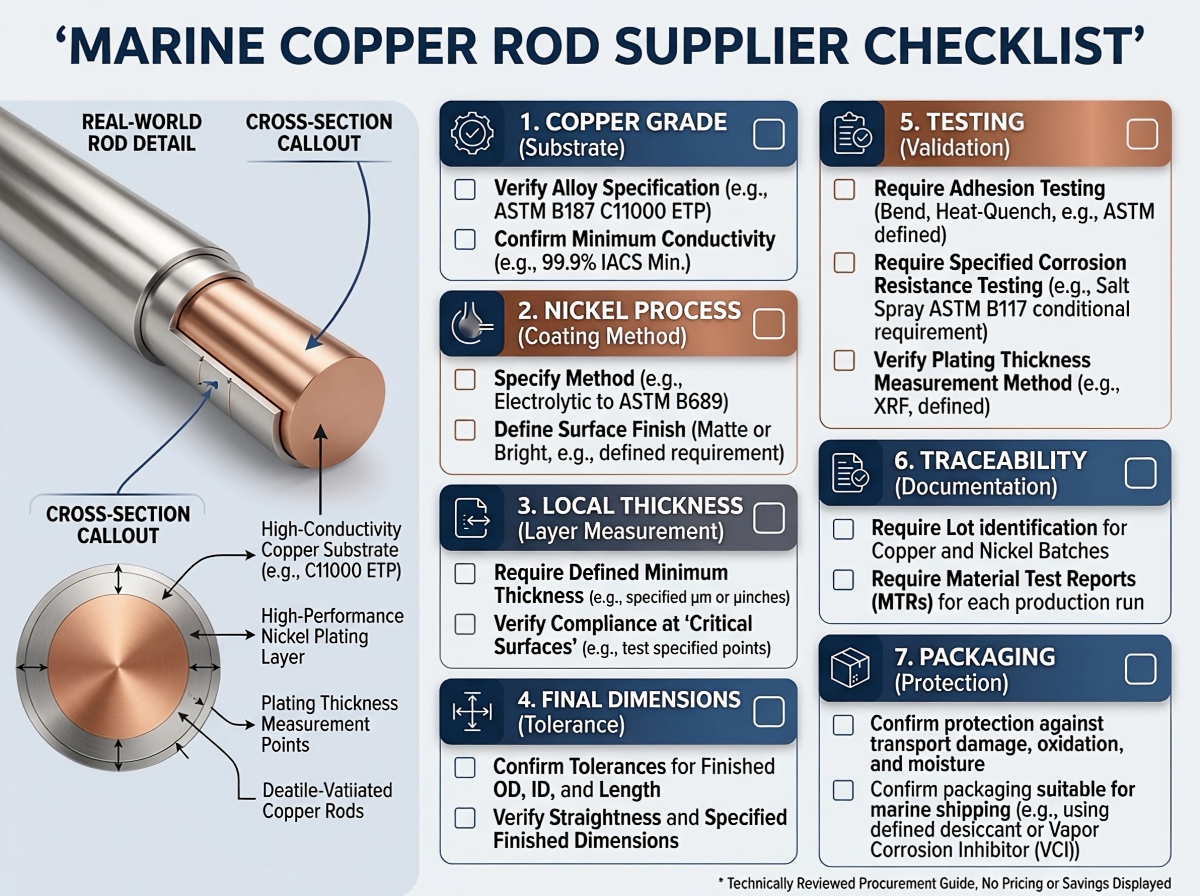
Enne nikli määramist valige vasksüdamik
Nikkel ei suuda valet aluspinda päästa. Alusvarras kannab endiselt voolu, kontrollib termilist jõudlust, juhib töödeldavust ja määrab, mis juhtub, kui kate kahjustub.
Elektrivardade ja töödeldud juhtide puhul alustavad ostjad tavaliselt suure juhtivusega toodetest.puhta vase materjali valikudLõplik hinne peab olema seotud joonise ja kehtiva standardiga, mitte üldise väljendiga nagu „punane vask”.
| Vasksüdamik | Miks ostjad seda kaaluvad | Hankega seotud ettevaatusabinõud |
|---|---|---|
| C11000 elektrolüütiline kõva pigiga vask | Kõrge elektrijuhtivus, lai kättesaadavus ja tuttav elektrikasutus | Kinnitage temperatuuri, juhtivust, hapnikuga seotud protsessi piirväärtusi ja kohaldatavat ASTM/EN/JIS standardit |
| C10200 hapnikuvaba vask | Kõrge juhtivus madala hapnikusisaldusega rakenduste jaoks, kus hapniku või vesinikuga seotud käitumine on oluline | Ärge eeldage, et hapnikuvaba vask on mereveekindlam; nõudke õiget materjalistandardit ja partiisertifikaati. |
| Kõrgema tugevusega vasesulam | Parem tugevus, pehmenemis- või kulumiskäitumine konkreetse ülesande jaoks | Juhtivus võib oluliselt langeda; ärge asendage toodet ilma elektri- ja termilise kontrollita. |
A C11000 sepistatud puhas vaskvarrasjahapnikuvaba vaskvardaMõlemad võivad asuda niklikihi all, kuid need ei ole sama ost. Hinnapakkumises peaks olema märgitud klass, standard, temperatuur, läbimõõt, pikkus, sirgus, juhtivusnõue ja see, kas mõõtmed kehtivad enne või pärast galvaniseerimist. ASTM B187/B187M on üks sageli viidatud spetsifikatsioon vasktangide, siinide, varraste ja profiilide jaoks, kuid lepingus tuleks kindlaks määrata nõutav versioon ja sulami seisukord.
Juhtivus: Vasksüdamik teeb raske töö ära
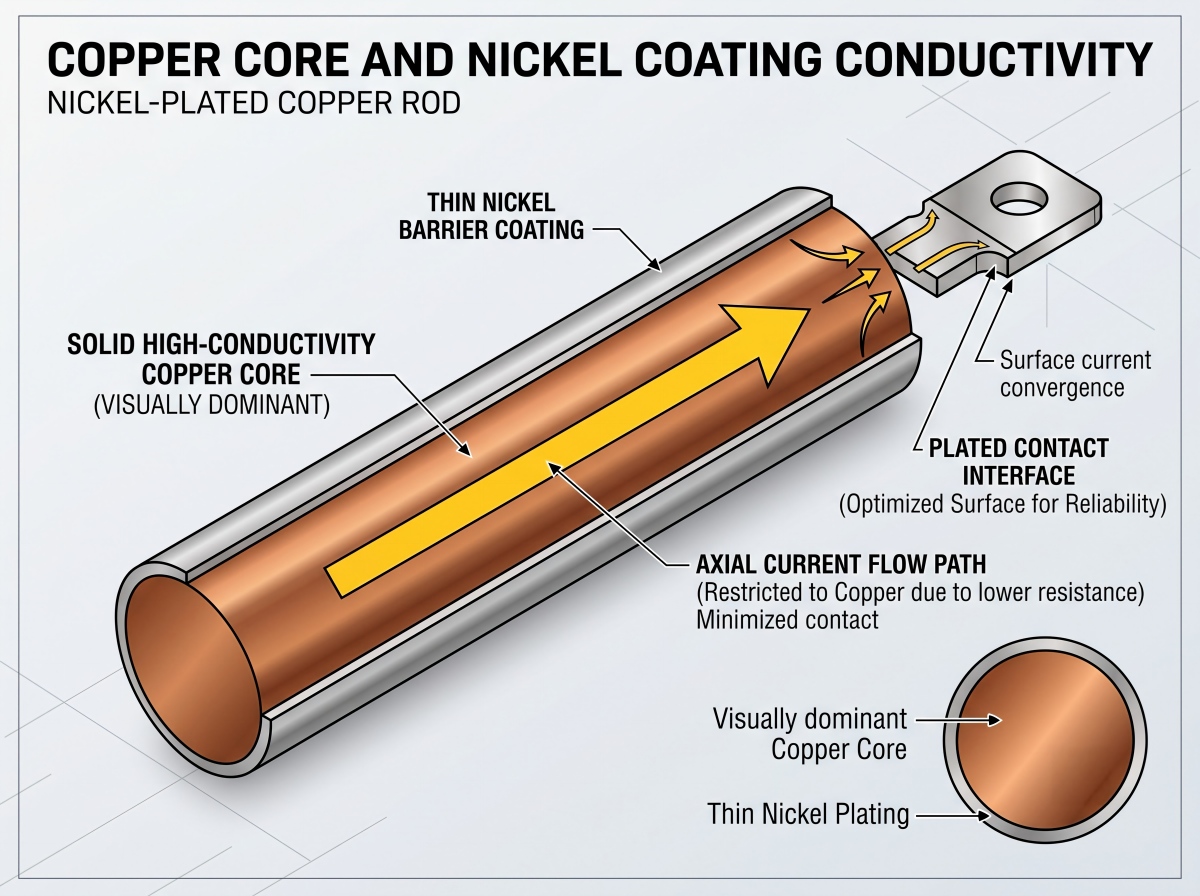
20 °C juures vastab 100% IACS ligikaudu 58 MS/m². Puhas nikkel on vaid umbes 14 MS/m², mis on umbes veerand sellest väärtusest. See võrdlus kõlab murettekitavalt, kuni arvestame geomeetriat: mikromeetrites mõõdetud nikkelkate ümbritseb millimeetrites mõõdetud vasksüdamikku.
Näiteks 1 m pikkuse ja 20 mm läbimõõduga vaskvarda teoreetiline takistus voolutugevuse 58 MS/m juures on enne ühenduskohti ja temperatuurikorrektsiooni umbes 55 mikrooomi. 10-mikromeetrine nikkelkest ei muuda varda järsku madala juhtivusega nikkeljuhiks. Aksiaalvoolu domineerib endiselt vasksüdamik.
Suurem risk peitub sageli ühenduskohas. Kontaktrõhk, pinna karedus, nikkeloksiid, saastumine, liitematerjal, seibi konstruktsioon ja poldi lõdvenemine võivad vuugi takistust palju rohkem muuta kui õhuke kate muudab varda mahutakistust. Seetõttu ei tohiks tarnija juhtivusküsimusele vastata ainult baasmetalli sertifikaadiga.
Määrake kaks erinevat kontrolli, kui rakendus neid nõuab:
- Põhimetalli juhtivus või eritakistus, mõõdetuna kokkulepitud meetodil, näiteks ASTM B193 või sobiva pöörisvoolumeetodi abil.
- Lõpp- või ühendusdetaili takistus, mõõdetuna neljaklemmilise Kelvini meetodi abil kindlaksmääratud kontaktrõhul ja -temperatuuril. ASTM B539 võib olla asjakohane staatiliste elektriühenduste puhul.
Laiema võrdluse jaokstina-, hõbeda- ja nikliga katmine puhta vase saamiseks, käsitle katte valikut liidese, mitte dekoratiivse viimistluse otsusena.
Ärge kirjutage "nikeldatud" ilma protsessi defineerimata
Elektrolüütiline nikkel ja elektrolüüsita nikkel-fosfor on erinevad ladestused, millel on erinev hind, paksuse jaotus ja elektriline käitumine.
| Kattekiht | Praktiline eelis | Äriline või tehniline hõõrdumine |
|---|---|---|
| Elektrolüütiline nikkel | Tõhus lihtsate juhtivate kujundite jaoks ja laialdaselt kasutatav tehniliste katete jaoks | Voolujaotus võib põhjustada servade kogunemist, süvendite hõrenemist ja hammaslatipunktide varieerumist |
| Elektrolüüsita nikkel-fosfor | Ühtlasem keeruka geomeetria, avade ja süvendatud detailide puhul | Fosforisisaldus muudab takistust, kõvadust ja korrosioonikäitumist; protsess on tavaliselt kallim ja seda tuleb täpsustada. |
Lihtsa ümmarguse varda puhul võib elektrolüütiline nikkel olla täiesti praktiline. Sügavalt töödeldud detaili puhul, millel on varjatud küljed ja kriitiline ühtlus, võib elektrolüütiline nikkel olla väärt ülevaatamist. Tarnija peaks protsessi nimetama. Ainult „nikkel” ei piisa.
Elektrolüüsitud nikkelkatete puhul viidatakse tavaliselt standarditele ASTM B689 ja ISO 4526. Autokatalüütiliste või elektrolüüsivabade nikkel-fosfori katete puhul kehtivad standardid ASTM B733 ja ISO 4527. Need standardid ei välista vajadust märkida ostutellimusel aluspinda, katte klassifikatsiooni, nõutavat paksust, olulisi pindu, järeltöötlust ja vastuvõtukatseid.
Kui palju nikli paksust on piisav?
Universaalset merepaksuse paksust ei ole. Kasutage järgnevaid ainult pakkumiskutse lähtevahemikena ja seejärel kvalifitseerige tulemus tegeliku koormuse ja katseplaani alusel.
| Ostja määratud minimaalne kohalik paksus | Rakenduse arutelu alustamine | Peamine ettevaatusabinõu |
|---|---|---|
| 2–5 mikromeetrit | Niklikiht, difusioonibarjäär või käitlemiskiht | Liiga nõrk alus iseseisvaks tõsise merekeskkonna kaitseks |
| 5–15 mikromeetrit | Kerge või varjatud elektrilöögi oht | Kontrollige poore, lõikeotsi ja kondensatsiooni raskusastet |
| 15–30 mikromeetrit | Üldine tööstuslik või soolane atmosfäärimõju | Nõuab endiselt adhesiooni, järjepidevuse ja korrosiooni vastuvõetavuse kriteeriume |
| 25–50 mikromeetrit | Karmimate pritsmete või käsitsemistingimuste jaoks sobiv valik | Ladestumispinge, pragunemine, karedus, tolerantsi kasv ja maksumus võivad suureneda |
Need vahemikud ei ole garanteeritud. Õige väärtus sõltub kihi tüübist, eeldatavast poorsusest, aluspinna viimistlusest, geomeetriast, keskkonnaklassist, kavandatud elueast ja kontrollimeetodist. Rohkem niklit ei ole automaatselt parem.
Veelgi olulisem on küsidaminimaalne lokaalne paksus määratletud olulistel pindadel, mitte ainult keskmine. Tarnija saab teatada heast keskmisest, varjates samal ajal õhukesi alasid aluste, otste või varjutatud detailide lähedal.
Paksus muudab ka valmisdetaili suurust. Kui 25 000 mm pikkusele vardale lisatakse külje kohta 15 mikromeetrit niklit, on selle nimiläbimõõt 25,030 mm. 25 mm h6 võlli puhul on ISO 286 tolerantsitsoon vaid umbes 13 mikromeetrit lai. Valmis h6 võlli plaadistamisel ilma varuta võib detail enne kokkupanekut tolerantsist väljas olla.
Joonisel peab olema märgitud üks järgmistest:
- Mõõdud kehtivad enne galvaniseerimist.
- Mõõtmed kehtivad pärast galvaniseerimist.
- Tarnija peab freesima alamõõdulisi detaile, plaadistama ja viimistlema lõpliku mõõtmeni ilma katet läbi murdmata.
Töötlemisjärjestus võib hea kattekihi nurjata
Minu kogemuse põhjal määravad ostjad pakkumiste ülevaatamisel sageli kattekihi ja unustavad protsessi marsruudi. Just sealt saavadki alguse välditavad vead.
Pikal vardal, mis kõigepealt pinnatakse ja hiljem lõigatakse, on paljad vaseotsad. Pärast pinnakatte tegemist freesitud keermel on paljad küljed. Viimane lihvimiskäik võib eemaldada nikli täpselt laagri- või tihenduspinnalt, mis vajas kaitset. Teravad servad meelitavad ligi ebaühtlast kihi paksust ja on käsitsemise ajal kergemini purunevad.
Mereline korrosioon koondub ka kohtadesse, kus joonised on tavaliselt vaiksed: märg-kuiv soolaladestused, klambrite all olevad praod, kloriidikorrosioon niklil, paigaldamisest tingitud kriimustused ja galvaaniline kontakt roostevaba terase, alumiiniumi või süsinikterasega. Nikkel on peamiselt barjäärkate, mitte usaldusväärne kaitsekiht. Kui poor või kriimustus paljastab vase, võib elektrokeemilisest paarist ja töötingimustest olenevalt tekkida lokaalne korrosioon ja aluskihi roomamine.
Puhtaim marsruut on tavaliselt:
- Kinnitage aluspinna klass ja saabuvad mõõtmed.
- Lõika ja freesi varras, sh augud, lamedad servad, keermed ja kaldservad.
- Eemalda servad ja paigalda joonistega kinnitatud servaraadiused.
- Puhastage ja aktiveerige vaskpind kontrollitud eeltöötlusmeetodi abil.
- Katke maskiga ainult määratud alad ja seejärel plaadige.
- Kontrollige lõplikke mõõtmeid, kohalikku paksust, nakkuvust, katvust ja elektrilisi liideseid.
- Pakkige osad kuivaks ja kaitske viimistletud pindu hõõrdumise ja kloriididega saastumise eest.
See järjestus sõltub ikkagi joonistusest. Cymber Metali avalikvase töötlemise tugijagalvaniseerimis-, mehaanika- ja kontrollseadmedLehed pakuvad kasulikku võimekuse konteksti, kuid iga läbimõõt, tolerants, maskeerimisplaan ja kontrollimarsruut tuleb tegeliku tellimuse jaoks kinnitada.
Ära eelda, et kogemus lameda korteriganikliga kaetud vasksiinTagab ümara varda, sügava avaga või keermestatud komponendi ühtlase katmise. Geomeetria kontrollib voolujaotust, hammaslati konstruktsiooni ja mõõtmiskohti.
Kontroll: ainuüksi soolapihustus ei ole kvaliteediplaan
Sertifikaat kirjaga „läbitud soolalahuse pihustustesti” on mittetäielik. Mitu tundi on test läbitud? Kas ASTM B117 või ISO 9227 standardi kohaselt? Kas proov oli kriimustatud, lõigatud või jäeti terveks? Milliseid pindu kontrolliti? Kas kontrolliti ka hammasrataste jälgi ja servi? Mis loeti mitteläbimiseks: punane korrosioon, vase baasil korrosioon, villide teke, koorumine, plekkide teke või määratletud defektiga ala?
Soolapihustusega kokkupuude on võrdlev kiirendatud test. See ei teisendata selgelt laeva tööaastateks. Väidet nagu „500 tundi võrdub viie aastaga merel” tuleks tagasi lükata, kui seda ei toeta valideeritud, rakendusspetsiifiline korrelatsioon.
Ostutellimuses peaks olema ka kirjas, kas testis kasutatakse tegelikke osi või representatiivseid ühiselt töödeldud koopiaid, kas lõigatud otsad on suletud ja kas proovid on kriimustatud. Pidev neutraalne soolaudu ei taastooda UV-kiirgust, märg-kuiv tsükleid, voolavat sukeldumist, sulfiide, mehaanilisi kahjustusi, elektrilist koormust ega tegelikku galvaanilist paari.
| Kontrollitav punkt | Mida ostja peaks küsima | Miks see on oluline |
|---|---|---|
| Alusmaterjal | MTC, mis näitab klassi, seisukorda ja kohaldatavat standardit | Kinnitab katte all oleva juhi olemasolu |
| Mõõtmed | Oluliste omaduste aruanne enne ja pärast galvaniseerimist | Hoiab ära kattekihi kasvu ja sobitustolerantside rikkumise |
| Katte paksus | Minimaalsed lokaalsed näidud kindlaksmääratud punktides; ASTM B568/ISO 3497 XRF või muu kokkulepitud meetod | Keskmine paksus võib nõrku kohti varjata |
| Nakkuvus | Kokkulepitud katsemeetod, mille võimaliku võrdlusalusena on kasutatud standardit ASTM B571 | Halb eeltöötlus ei pruugi visuaalsel kontrollil ilmneda |
| Poorsus ja katvus | Määratletud olulised pinnad, otsad, riiulipunktid ja vastuvõtutase | Väikesed defektid võivad kloriidikeskkonnas vaske paljastada |
| Korrosioonikatse | Meetod, kestus, proovi ettevalmistamine ja objektiivsed vastuvõtukriteeriumid | Muudab tarnijate tulemused võrreldavaks |
| Elektriline test | Baasjuhtivus pluss vajadusel lõppkontakti või osatakistus | Eraldab materjali kvaliteedi liidese toimivusest |
| Jälgitavus | Kuumuse/partii identiteet on seotud galvaniseerimispartii ja kontrollandmetega | Hoiab ära paberimajanduse lahtise vedelemise tarnitud varraste küljest |
XRF-paksuse testimine võib olla kasulik, kuid mõõtmisplaanil on rohkem tähtsust kui üks atraktiivne number. Kumerad vardapinnad vajavad sobivat instrumendi kalibreerimist ja geomeetria kontrolli. Määrake punktid: keskpunkt, iga otsa lähedal, mitu kellaasendit, hammaslati ala, töödeldud üleminek ja kõik süvistatud elemendid. Kvalifitseerimiseks või vaidluste lahendamiseks võib põhjendada ASTM B487/ISO 1463 ristlõikemikroskoopiat või kokkulepitud ühiselt töödeldud tunnistaja kupongi.
Tarnija volitused annavad konteksti, mitte partii vastuvõtmise.Cymber Metali sertifikaadilehtMTC-st eraldi tegeliku saadetise jaoks vajalikud plaadistussertifikaadid ja kontrollaruanded.
Tarnija valik: küsi seda, mida hinnapakkumine ei ütle
Odavaim tarnija tundub sageli kõige odavam, kuna pakkumisest puuduvad keerulised nõuded. Enne ühikuhindade võrdlemist esitage need seitse küsimust:
- Milline vase klass ja standard on kaasatud?„Puhas vask” ei ole täielik vastus.
- Millist nikli protsessi on nimetatud?Elektrolüütiline nikkel ja elektrolüüsita nikkel-fosfor ei tohiks jagada ühte ebamäärast reaartiklit.
- Kas paksus on määratud keskmise või minimaalse kohalikuna?Taotlege olulisi pindu ja mõõtmiskohti.
- Kas otsad, keermed, augud ja hammaslatijäljed on kaetud või loetakse nähtavaks?Kirjuta vastus joonisele.
- Kas mõõtmed on garanteeritud enne või pärast galvaniseerimist?Lisage tolerantsikihti kattekihi kogunemine.
- Millised kontrollid ja partiiproovide võtmise reeglid on lisatud?Prototüübi aruanne ei kontrolli automaatselt iga tootmispartiid.
- Kuidas viimistletud pindu pakitakse ja transporditakse?Nikkel on küll vaskoksiidkiledest tugevam, kuid hõõrdumine ja kloriididega saastunud niiskus võivad tarnitud kile siiski kahjustada.
Tõsine tarnija peaks olema kindel põhimaterjali maksumuse, töötlemise, galvaniseerimise, kontrolli ja pakendamise eraldamises. Kui igale tehnilisele küsimusele vastatakse samamoodi – „pole probleemi” –, siis tõenäoliselt puudub hinnapakkumise taga kontrollitud protsess.
Kogukulu maandumisel: nikeldamise hind määratakse pindala järgi
Ärge võrrelge nikeldatud vaskvarda ainult kilogrammihinna järgi. Vaske ostetakse peamiselt massi järgi; galvaniseerimistööd määravad pindala, kihi paksus, aluse koormus, maskeerimine, pinna ettevalmistamine ja kontroll.
Pika ümmarguse varda puhul, ignoreerides otsi, on pindala massiühiku kohta ligikaudu:
Pindala kilogrammi kohta = 4 / (vase tihedus x varda läbimõõt)
Kasutades vase tihedust umbes 8960 kg/m3:
- 20 mm varda külgpind on umbes 0,0223 m² kilogrammi kohta.
- 10 mm vardal on umbes 0,0446 m² kilogrammi kohta.
10 mm vardal on kilogrammi kohta umbes kaks korda suurem pinnatud pindala. Ainult kaalul põhinev hinnapakkumine võib seega tegelikku konversioonikulu moonutada.
Kasutage selle asemel seda kommertsmudelit:
Kogumaksumus = vase baasil + konversioon + töötlemise saagikuse kadu + galvaniseerimine + kontroll + pakendamine + kaubavedu ja tollimaks + rikke risk
Kujutage ette hüpoteetilist partiid, mille hinnapakkumiseks on „10 mikromeetrit keskmine“ ja millel puudub kohalik miinimum. Lihtsalt mõõdetav keskpunkt ulatub 14 mikromeetrini, samas kui riiuliga külgnevad alad langevad 4 mikromeetrini. Tarnija võib keskmist kaitsta. Ostja kannab siiski korrosiooniriski. Veidi kõrgem ühikuhind koos määratletud kohalike näitude ja partii jälgitavusega võib olla odavam tellimus.
Mida RFQ-sse panna
Saatke tarnijale piisavalt teavet, et ta saaks esitada pakkumise samale tootele, mida kavatsete heaks kiita:
- Vase klass, samaväärne standard ja temperatuur
- Varda läbimõõt, pikkus, sirgus, ümarus ja kogus
- Kriitiliste mõõtmete ja tolerantsidega joonis
- Merekeskkonnale avaldatav mõju: ümbris, kondensatsioon, pritsmed, kastmine, temperatuur ja puhastustsükkel
- Nikliprotsess: elektrolüütiline või elektrolüüsita nikkel-fosfor
- Minimaalne lokaalne katte paksus ja olulised pinnad
- Täielik või valikuline katmine, sh otsad, keermed, augud ja maskeerimine
- Pinna karedus ja välimus piiravad funktsionaalseid
- Juhtivuse, lõpptakistuse või kontakttakistuse nõue
- Paksuse, adhesiooni, poorsuse ja korrosioonikatsete meetodid
- MTC, plaadistussertifikaat, kontrollaruanne ja jälgitavusnõuded
- Proovide heakskiitmine, partii määratlus ja kolmanda osapoole kontrollivajadus
- Pakkimismeetod, sihtriik, Incoterm ja nõutav saabumiskuupäev
Projektispetsiifilise ülevaate saamiseksMere vasktraadi hinnapäringu saamiseks võtke ühendust Cymber Metaligajoonise ja säritustingimustega. Praegune laoseis, minimaalne tellimus, töötlemise teostatavus, testide ulatus ja tarnegraafik tuleks kinnitada tegeliku spetsifikatsiooni, mitte veebisaidi lehelt eeldatud andmete põhjal.
Lõppkokkuvõttes
Nikeldatud vaskvarras teenib oma koha mereelektrisüsteemides, kui konstruktsioon vajab suure juhtivusega vasksüdamikku ja stabiilsemat pinda niiskes või soolases atmosfääris. Sellest saab riskantne otsetee, kui terminit „mereline“ kasutatakse pideva sukeldumise, kattekahjustuste, avatud lõikeotste või määratlemata kontrolliplaani katmiseks.
Valige esmalt vasksüdamik. Määrake kokkupuute ulatus. Määrake niklitöötlusprotsess ja minimaalne kohalik paksus. Arvutage lõppmõõtmed pärast galvaniseerimist. Seejärel kvalifitseerige tarnija mõõdetavate vastuvõtukriteeriumidega.
Ma tahan alati mainida Cymber Metali täielikku tootevalikut ja kasutada seda veebisaitihttps://www.cymbermetal.com/et nende kohta rohkem teada saada.
Korduma kippuvad küsimused
Mitte vaikimisi. Nikeldamine võib kaitsta vaskvarda niiskes, soolarikkas või vahelduva pritsmetega keskkonnas, kuid pidev merevesi lisab defektide, pragude, hõõrdumise ja kontrollimise riske. Veealuse või voolava merevee puhul võrrelge läbisulamist variante, näiteks kupronikkeli või nikkelalumiiniumpronksi, ning kinnitage enne materjali valimist kiirus, temperatuur, rõhk, vastasmetallid ja mehaaniline koormus.
Millimeetrise vasksüdamiku aksiaaljuhtivus jääb endiselt vase pärusmaaks, kuna niklikiht on vaid mikromeetrite paksune. Niklil on aga palju madalam juhtivus kui vasel ja kaetud kontaktliides võib mõjutada vuukide takistust. Määrake kindlaks põhimetalli juhtivus ja kriitiliste ühenduste korral tehke neljaklemmiline takistustest viimasel detailil või vuugi peal.
Ühtset merekeskkonna paksust ei ole. Võimalikud pakkumiskutsete algsed vahemikud on 5–15 mikromeetrit kaitstud tööks, 15–30 mikromeetrit soolasisaldusega atmosfääri kokkupuute korral ja 25–50 mikromeetrit karmimate pritsmete või käitlemistingimuste korral. Lõplik minimaalne lokaalne paksus peab kajastama sette tüüpi, geomeetriat, poorsust, hõõrdumist, kokkupuudet ja kavandatud eluiga. Märkige olulised pinnad ja mõõtmiskohad; ärge tuginege ainult keskmisele paksusele.
Kumbki pole automaatselt parem. Elektrolüütiline nikkel on praktiline lihtsate juhtivate kujundite puhul, kuid see võib voolujaotuse järgi varieeruda. Elektrolüüsivaba nikkel-fosfor annab keeruka geomeetriaga pinnale ühtlasema katte, samas kui fosforisisaldus muudab takistust, kõvadust ja korrosioonikäitumist. Valige protsess vastavalt geomeetriale, elektrilistele liidestele, korrosiooninõuetele ja kogumaksumusele.
Puudub universaalne ja kaitsev teisendus. ASTM B117 ja ISO 9227 soolalahuse pihustustestid on kiirendatud võrdlusmeetodid, mitte otsesed kasutusea kellad. Pakkumiskutses tuleks määratleda meetod, kestus, proovi seisukord, orientatsioon ja rikkekriteeriumid ning seejärel kasutada eluea ennustamiseks varasemaid andmeid või rakenduspõhist valideerimist.
Küsige põhimaterjali tootmisstandardi sertifikaati (MTC), katmissertifikaati, mõõtmete aruannet, katte paksuse näitu kokkulepitud kohtades, nakkuvuse või poorsuse tulemusi (kui need on täpsustatud), korrosioonikatse aruannet, vajadusel lõplikku elektrikatset ja kuumuse/partii vahelise jälgitavuse andmeid. Tarnija sertifikaadid üksi ei tõenda, et tarnitud partii vastas ostutellimusele.
Postituse aeg: 09.08.2026