
Avaldatud: 7. juuni 2026
Autor: Yanwei Hu, Cymber Metali tehniline ekspert
Tere hommikust kõigile,
Yanwei Hu siin Cymber Metalist.
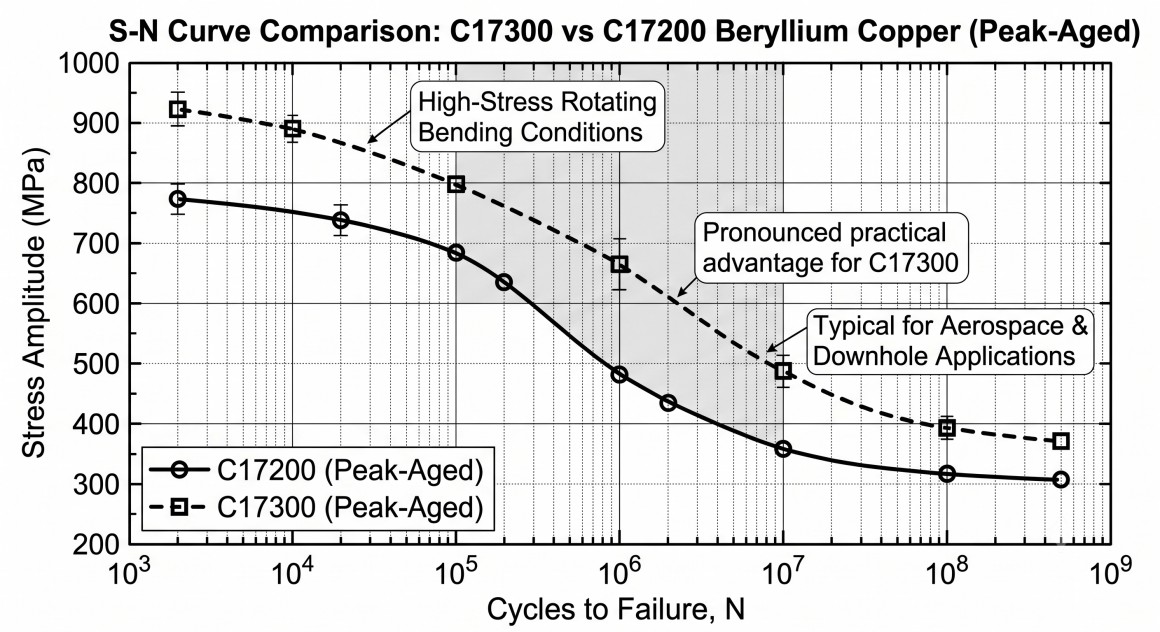
Kaheksateist kuud tagasi tõi üks USA kaitsetöövõtja meile rikkis C17200 berülliumvaskvedrukomplekti, mis pärines suure vibratsiooniga avioonikamoodulist. Osad olid spetsifikatsiooni kohaselt valmistatud tipptasemel vananemisseisundis 1200 MPa tõmbetugevusega ja pidid vastu pidama 10^7 tsüklile 450 MPa vahelduva pinge juures. Need purunesid 2,3 × 10^6 tsükli juures, tekitades klassikalisi väsimustriipe, mis algasid tavapärasest töötlemisest jäänud tööriistajälgede juures.
Meie toodetud varuosadC17300Plaat – sama nimitugevusega, kuid kontrollitud plii lisamisega töödeldavuse parandamiseks ja hoolikalt järjestatud lahustamise-lõõmutamise + vanandamise-kõvendamise tsükliga – ületas samas katseseadmes 1,4 × 10^7 tsüklit. Erinevus ei seisnenud paberil olevas sulami klassis, vaid selles, kuidas materjali plaadist valmiskomponendiks töödeldi.
Aastal 2026, kui lennunduse ajamites, puuraukude tööriistades, suure töökindlusega pistikutes ja täppiskaitsemehhanismides ilmneb suure pingega tsükliline koormus, ei aktsepteeri vanemad insenerid enam üldist spetsifikatsiooni „berülliumvask”. Nad nõuavad C17300, kui töödeldavus, väsimuskindlus ja mõõtmete stabiilsus pärast vananemist peavad koos eksisteerima.
Miks C17300 ületab kõrge pinge all teisi berülliumvaskklasse
C17300 on pliid sisaldav ülitugev berülliumvask (nimiväärtus 1,9% Be, 0,4% Pb). Plii parandab laastu purunemist ja vähendab tööriista kulumist, ohverdamata seejuures südamiku omadusi, mis muudavad berülliumvase asendamatuks suure koormusega tingimustes:
- Tipptasemel vanandatud tõmbetugevus 1100–1300 MPa
- Voolavuspiir tavaliselt 1000–1150 MPa
- Suurepärane väsimuskindluse piir (sageli >450 MPa 10^7 tsükliga pöörlevas painutuses)
- Elektrijuhtivus 22–28% IACS tipptingimustes
- Sädemekindel ja hea korrosioonikindlus mere- ja tööstuskeskkonnas
Võrreldes C17200-ga pakub C17300 mõõdetavalt paremat töödeldavust, säilitades samal ajal peaaegu sama väsimus- ja tugevusnäitajad. Detailide puhul, mis vajavad enne lõplikku vananemist ulatuslikku freesimist, puurimist või keermestamist, tähendab see otseselt madalamat tööriistakulu, täpsemat protsessijuhtimist ja vähemat praakkomponentide arvu.
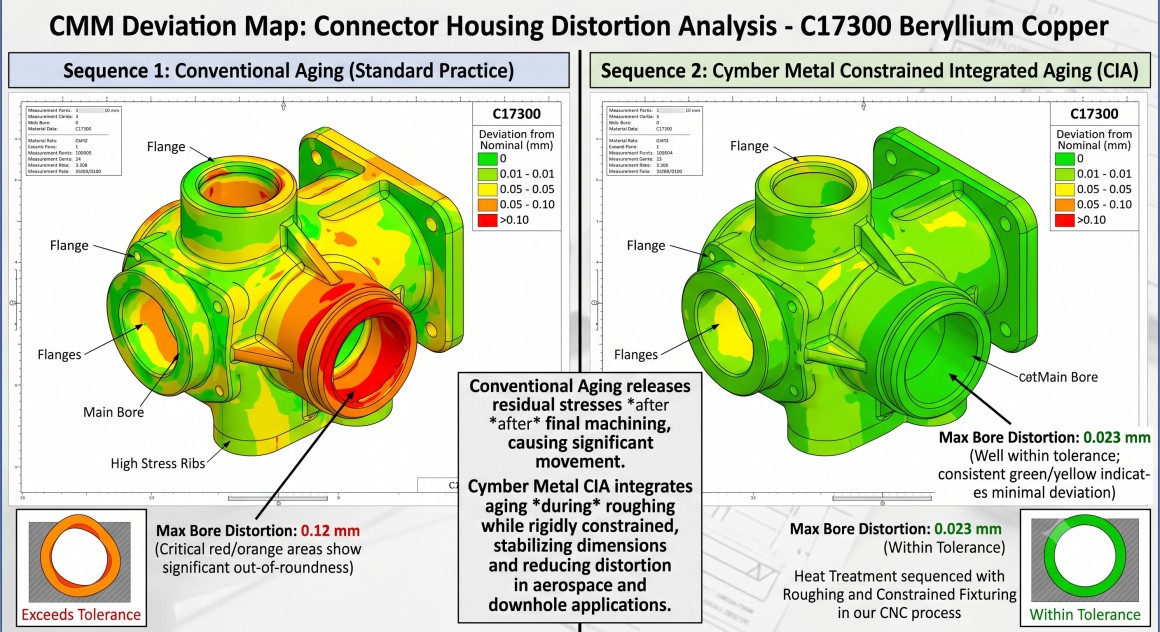
Kuumtöötlusjärjestus: varjatud muutuja, mis määrab tolerantside säilimise
Berülliumvask saavutab oma suure pingetaluvuse alles pärast nõuetekohast lahuselõõmutamist (tavaliselt 800–850 °C), millele järgneb vanandamine (315–330 °C 2–3 tundi). Nende termiliste tsüklite suhtes töötlemise järjekord on otsustav.
Levinud rikkeviisid, mida me teistelt tarnijatelt ikka veel näeme:
- Täielikult vanandatud olekus töötlemine → liigne tööriista kulumine ja pinnakahjustuste oht, mis põhjustavad väsimuspragusid.
- Jämetöötlus lahusega lõõmutatud olekus, seejärel vanandamata töötlemine → 0,08–0,15 mm moonutus täppisavadel ja õhukestel profiilidel.
- Ülevananemine mõõtmete „taastamise“ eesmärgil → väsimustugevuse ja pingekorrosioonile vastuvõtlikkuse vähenemine.
MeieCYMBER CNC mehaanika töökodaMe käsitleme kuumtöötlust integreeritud protsessimuutujana. Suure pingega C17300 komponentide puhul me tavaliselt:
- Töötlemine plaadist või vardast lahusega lõõmutatud või kergelt vanandatud olekus.
- Rakendage kontrollitud lõplikku vanandamis-kõvendamise tsüklit koos kriitiliste mõõtmete piiramiseks mõeldud kinnitusdetailidega.
- Kriitiliste omaduste viimistlemine pärast vanandamist, et saavutada vajalik pinna terviklikkus ja tolerants.
See lähenemisviis hoiab puuraukude puhul rutiinselt ±0,02 mm ja õhukeste profiilide puhul ±0,05 mm täpsust, pakkudes samal ajal täielikke tippvananenud mehaanilisi omadusi.
C17300 täppistöötlus: ohutus, tööriista eluiga ja pinna terviklikkus
Berülliumist vase töötlemisel on kindel ohutusnõue: kõik toimingud peavad hoidma õhus leviva berülliumitolmu OSHA ja rahvusvaheliste kokkupuute piirnormide piires. Meie töökoda on varustatud suletud töötlemiskeskuste, suure tõhususega filtreerimise ja dokumenteeritud käitlemisprotokollidega, mis võimaldavad meil C17300 ohutult tootmismahtudes töödelda.
Protsessi seisukohast töötleb C17300 puhtalt, kui parameetrid on õiged:
- Karbiidist või PCD-tööriistade töötlemine kiirusel 150–300 SFM kõrgsurvejahutusvedelikuga
- Positiivne kaldgeomeetria ja teravad servad minimeerivad servade kogunemist
- Kontrollitud laastude eemaldamine, et vältida laastude uuesti lõikamist, mis võivad kinni kiiluda ja tekitada pingeid
Me saavutame tihendus- ja kontaktpindadel tavapäraselt Ra ≤0,6 μm, mis on kriitilise tähtsusega nii väsimuse kestvuse kui ka elektrilise jõudluse jaoks suure koormusega pistikutes.
Cymber Metali integreeritud võimekus — materjal + protsess, mitte ainult laoseis
Vaneminseneridele on kõige tähtsam üks asi: kas valmisdetail vastab pärast iga termilist ja mehaanilist toimingut spetsifikatsioonile ning on täielikult jälgitav?
Vastame sellele küsimusele, kontrollides kogu ahelat:
- Meie 3200-tonnise laohoone suur ladu C17300 plaatidest, varrastest, ribadest ja traadist, millel kõigil on tehasesertifikaadid ja partii jälgitavus.
- Ettevõttesisene võimekus järjestada töötlemata töötlemist, piiratud vananemist ja viimistlustöötlust ühes kontrollitud voos
- Täielik dokumentatsioonipakett, mis sisaldab kuumtöötlusprotokolle, mehaaniliste katsete tulemusi ja mõõtmete aruandeid, mis vastavad kõige nõudlikumatele lennundus- ja kaitsekvaliteedisüsteemidele
Meie täieliku berülliumvase tootevalikuga saate tutvuda siin:Berülliumist vasktooted
Vaadake täpselt, kuidas me C17300 plaati ja varda väsimuskriitilisteks täppiskomponentideks muudame, siit:CYMBER CNC mehaanika töökoda
Praktiline spetsifikatsioonijuhend suure pingega rakenduste jaoks
| Nõue | Soovitatav lähenemisviis C17300 jaoks | Miks see on oluline suure stressiga teeninduse puhul |
|---|---|---|
| Tippmehaanilised omadused | Lahuse lõõmutamine + piiratud vanus tipptingimuseni | Maksimaalne väsimuskindlus ja voolavuspiir |
| Mõõtmete stabiilsus | Töötlemata masin → piiratud vanus → viimistlusmasin | Hoiab pärast termotsüklit ±0,02–0,05 mm |
| Pinna terviklikkus | Terav PCD/karbiid, Ra ≤0,6 μm, survejääkpinge | Hoiab ära väsimuse tekkimise tööriistajälgedes |
| Ohutus ja vastavus | Suletud töötlemine dokumenteeritud berülliumi juhtimisega | Vastab OSHA ja klientide EHS-i nõuetele |
| Jälgitavus | Täielik MTR + kuumtöötluse andmed + FAI | Vastab AS9100 / NADCAP-taseme audititele |
Lõppmõtted
Suure pingega keskkondades ei valita C17300 berülliumvaset mitte selle kilogrammihinna pärast. See valitakse seetõttu, et kui seda plaadist õigesti täppistöötluse ja kontrollitud vanandamise teel töödelda, pakub see ainulaadset tugevuse, väsimuskindluse, juhtivuse ja mõõtmete stabiilsuse kombinatsiooni, millele vähesed teised materjalid suudavad vastu astuda.
Edukad insenerid on need, kes käsitlevad kogu järjestust – materjali seisukorda, kuumtöötluse ajastust, töötlemisparameetreid ja pinna terviklikkust – ühtse integreeritud protsessina, mitte tarnijate vahelise ülesannete üleandmisena.
Cymber Metali 3200-tonnine ladu, dokumenteeritud CNC-protsessivoog ja võime hallata kuumtöötluse järjestamist ja peentöötlust ühes rajatises ehitati just nende nõudlike rakenduste jaoks. Me ei tarni lihtsalt berülliumvaskplaate või -latte. Me tarnime valmis, väsimuskõlblikke komponente, millel on jälgitavus ja protsessikontroll, mida kõrgemad insenerid vajavad.
Kui te praegu spetsifitseerite või kvalifitseerite C17300 (või kaalute seda) suure pingega tsüklilise rakenduse jaoks, saatke meile oma joonis, pingenõuded ja kõik kuumtöötluse või pinna terviklikkuse piirangud. Vaatame üle protsessiahela ja näitame teile täpselt, kuidas me kontrollime muutujaid, mis määravad detaili vastupidavuse.
Võtke meiega ühendust C17300 plaatide, varraste ja täppistöödeldud komponentide toe saamiseks
Postituse aeg: 07.06.2026